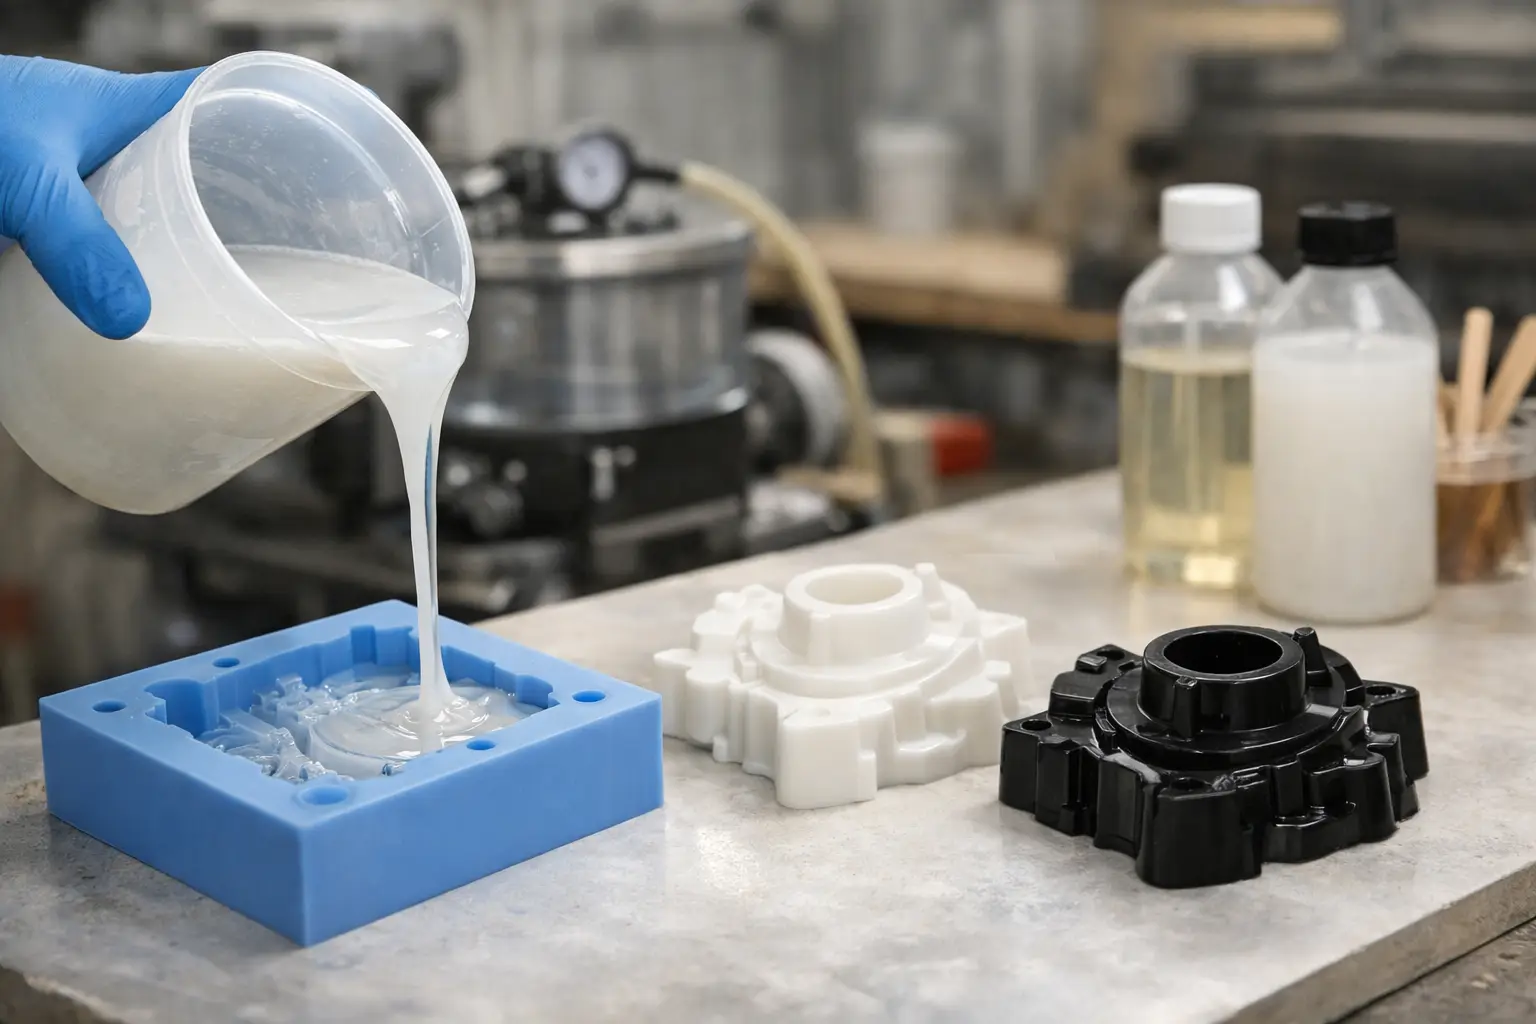
O piesă scoasă din matriță în câteva minute poate accelera radical un flux de prototipare sau o serie mică. Tocmai acesta este rolul unei rășini poliuretanice de turnare rapidă: să reproducă fidel geometria matriței, să atingă rapid o rezistență de manipulare și să permită reluarea ciclului fără timpi lungi de așteptare. Dar viteza de întărire nu este singurul criteriu. Timpul de lucru, masa turnată, tipul matriței și duritatea finală trebuie evaluate împreună.
Pentru un modelator, un atelier de replicare sau un producător de prototipuri, o rășină rapidă este utilă atunci când piesa trebuie demulată repede, verificată dimensional și eventual corectată sau refăcută în aceeași zi. Alegerea corectă începe cu înțelegerea comportamentului materialului în proces, nu doar cu citirea timpului de întărire de pe ambalaj.
Ce definește o rășină poliuretanică pentru turnare rapidă
Rășinile poliuretanice pentru turnare sunt sisteme bicomponente. Componenta A și componenta B se dozează în raportul indicat de producător, se omogenizează și se toarnă în matriță înainte ca reacția de întărire să avanseze prea mult. În variantele rapide, acest interval este scurt: de la zeci de secunde la câteva minute, în funcție de sistem și de temperatura de lucru.
După turnare, materialul trece printr-o creștere rapidă a vâscozității, urmată de gelificare și întărire. Piesa poate fi demulată într-un timp redus, însă demularea nu înseamnă întotdeauna că proprietățile finale sunt atinse complet. Pentru găurire, șlefuire intensă, prelucrare mecanică sau solicitări dimensionale stricte, este necesar să fie respectat și timpul de postîntărire sau de maturare indicat tehnic.
Avantajul principal este productivitatea. O singură matriță poate genera mai multe piese într-un schimb de lucru, iar un master poate fi verificat rapid înainte de realizarea unei matrițe definitive. Compromisul este timpul mai mic disponibil pentru dozare, amestecare și turnare. O rășină foarte rapidă nu iartă ezitările, recipientele pregătite incomplet sau o tehnică de amestec insuficientă.
Timpul de lucru contează mai mult decât pare
La alegerea unei rășini poliuretanice pentru turnare rapidă, primul parametru de urmărit este timpul de lucru, numit frecvent pot life. Acesta reprezintă intervalul în care amestecul rămâne suficient de fluid pentru a fi turnat și pentru a umple corect cavitatea matriței.
Pentru piese simple, compacte, cu traseu scurt de curgere, un timp de lucru redus este un avantaj clar. De exemplu, replicile de obiecte mici, elementele decorative rigide, carcasele compacte sau piesele tehnice cu volum moderat pot fi produse eficient cu sisteme rapide. Dacă piesa are nervuri fine, pereți subțiri, zone adânci sau mai multe puncte de umplere, un sistem cu timp de lucru puțin mai lung poate produce rezultate mai sigure, chiar dacă demularea va avea loc mai târziu.
Timpul de lucru este influențat și de temperatură. Într-un spațiu mai cald, reacția se accelerează, iar intervalul util de turnare se scurtează. La temperaturi mai mici, rășina devine mai vâscoasă și poate curge mai greu în detalii, chiar dacă reacția generală pare mai lentă. De aceea, materialele, matrițele și recipientele trebuie aduse la o temperatură de lucru stabilă înainte de preparare.
Viteza de întărire și volumul turnat
O eroare frecventă este aplicarea aceleiași proceduri pentru o piesă de câțiva mililitri și pentru o turnare masivă. Rășina poliuretanică dezvoltă căldură în timpul reacției. Într-un volum mare, căldura se acumulează mai ușor, iar întărirea poate deveni mult mai rapidă decât într-o probă subțire.
Această reacție exotermă poate avea consecințe practice: reducerea timpului de lucru, creșterea riscului de contracție, deformare, fisurare sau afectare a matriței. Pentru piese groase sau turnări în masă, trebuie verificată explicit grosimea maximă recomandată pentru sistemul ales. Nu presupuneți că o rășină concepută pentru replici mici va funcționa identic într-o cavitate voluminoasă.
Când geometria cere volum mare, soluția poate fi alegerea unei rășini cu reacție mai controlată, turnarea în etape sau reproiectarea piesei ca element gol pe interior. Decizia depinde de finisajul dorit, de rezistența necesară și de capacitatea matriței de a disipa căldura.
Duritatea finală trebuie aleasă după rolul piesei
O rășină rapidă poate avea durități diferite, iar această proprietate schimbă direct aplicația. Pentru piese de prezentare, modele de verificare, elemente decorative sau copii rigide ale unui original, o rășină cu duritate ridicată oferă stabilitate bună și permite șlefuirea, găurirea sau vopsirea după întărirea completă.
Pentru componente care trebuie să suporte șocuri moderate, manipulare repetată sau mici deformări, un sistem mai tenace poate fi mai potrivit decât unul foarte dur, dar fragil. Duritatea nu trebuie confundată cu rezistența la impact. O piesă foarte rigidă poate reproduce perfect detalii, însă poate ceda mai ușor la lovire decât o formulare cu o ușoară elasticitate.
Înainte de selecție, definiți funcția piesei: este un prototip vizual, un master pentru matriță, o piesă funcțională, un element de fixare sau o replică pentru serie mică? Răspunsul elimină multe alegeri nepotrivite. Un material ales exclusiv pentru demulare rapidă poate fi neadecvat dacă piesa trebuie ulterior filetată, prelucrată sau montată sub sarcină.
Matrița, agentul de demulare și umiditatea
Siliconul RTV este una dintre cele mai folosite opțiuni pentru turnarea rășinilor poliuretanice, datorită flexibilității și capacității de a reproduce detalii. Totuși, compatibilitatea reală nu se rezumă la faptul că matrița este din silicon. Matrița trebuie să fie complet întărită, curată și uscată, mai ales când lucrați cu un sistem de reacție rapidă.
Pentru matrițe rigide, din materiale plastice, metal, rășină sau compozit, utilizarea unui agent de demulare compatibil este de regulă necesară. Acesta trebuie aplicat într-un strat uniform și lăsat să se usuce conform indicațiilor. Excesul poate afecta reproducerea detaliilor sau finisajul de suprafață, iar lipsa lui poate face demularea dificilă și poate deteriora atât piesa, cât și matrița.
Umiditatea merită tratată ca un parametru de proces. Recipientele lăsate deschise, pigmenții necompatibili, fillerii umezi sau uneltele contaminate pot produce spumare, porozitate sau defecte de suprafață. Păstrați componentele închise etanș și folosiți recipiente de amestec curate și uscate. În sistemele rapide, nu există timp pentru corectarea unei contaminări după ce reacția a început.
Procedură de lucru pentru rezultate repetabile
Pregătirea trebuie finalizată înainte de deschiderea componentelor. Matrița este poziționată pe o suprafață plană, agentul de demulare este aplicat dacă este necesar, iar recipientul de amestec, spatula și instrumentele de dozare sunt la îndemână. Dacă este necesară colorarea, pigmentul compatibil se pregătește în cantitatea calculată.
Dozarea se face strict în raportul specificat, preferabil prin cântărire atunci când fișa produsului o cere. Raportul incorect poate lăsa zone moi, lipicioase sau insuficient întărite. Nu ajustați proporția pentru a prelungi timpul de lucru: modificați chimia sistemului și pierdeți predictibilitatea rezultatului.
Amestecați energic, dar controlat, răzuind pereții și fundul recipientului. Pentru sisteme cu timp de lucru foarte scurt, metoda cu două recipiente este utilă: după primul amestec, transferați compoziția într-un al doilea recipient curat și omogenizați scurt din nou. Astfel reduceți riscul ca materialul neamestecat de pe pereții primului vas să ajungă în matriță.
Turnați într-un fir subțire, constant, într-un punct jos al cavității, lăsând rășina să avanseze natural peste detalii. Pentru forme complexe, înclinarea ușoară a matriței sau folosirea unui canal de turnare bine poziționat pot limita captarea aerului. Vibrarea moderată poate ajuta bulele să urce, dar trebuie făcută imediat, înainte de creșterea vâscozității.
Defecte frecvente și corecții utile
Bulele concentrate în colțuri sau în zonele înalte indică de multe ori o evacuare insuficientă a aerului, un traseu de turnare greșit ori o vâscozitate prea mare la temperatura de lucru. Revizuiți poziția porții de turnare și a aerisirilor înainte de a schimba materialul.
Zonele lipicioase sau moi apar cel mai des din dozare greșită, amestec insuficient sau contaminare. În acest caz, nu este suficientă prelungirea timpului de așteptare. Verificați raportul, tehnica de omogenizare, starea recipientelor și condițiile de depozitare ale componentelor.
Dacă piesa se deformează după demulare, cauza poate fi scoaterea prea devreme din matriță, o secțiune prea subțire sau reacția termică excesivă într-o zonă groasă. Respectarea timpului de demulare, susținerea piesei și alegerea unui sistem adecvat volumului sunt măsuri mai eficiente decât încercarea de a corecta forma după întărire.
Pentru selecția corectă, porniți de la patru date concrete: dimensiunea și masa piesei, timpul real disponibil pentru turnare, tipul de matriță și solicitarea finală a componentului. Cu aceste informații, alegerea unei rășini rapide devine un proces tehnic simplu, iar fiecare turnare poate fi repetată cu aceeași precizie.
The conversation
Comments
0
Comments appear after approval by the BestTools team.
There are no approved comments yet. You can start the discussion.
Folosim module strict necesare pentru funcționarea magazinului. Cu acordul tău, putem activa și funcții suplimentare, măsurarea audienței și marketingul.
 O piesă scoasă din matriță în câteva minute poate accelera radical un flux de prototipare sau o serie mică. Tocmai acesta este rolul unei rășini poliuretanice de turnare rapidă: să reproducă fidel geometria matriței, să atingă rapid o rezistență de manipulare și să permită reluarea ciclului fără timpi lungi de așteptare. Dar viteza de întărire nu este singurul criteriu. Timpul de lucru, masa turnată, tipul matriței și duritatea finală trebuie evaluate împreună.
Pentru un modelator, un atelier de replicare sau un producător de prototipuri, o rășină rapidă este utilă atunci când piesa trebuie demulată repede, verificată dimensional și eventual corectată sau refăcută în aceeași zi. Alegerea corectă începe cu înțelegerea comportamentului materialului în proces, nu doar cu citirea timpului de întărire de pe ambalaj.
Comments 0
Comments appear after approval by the BestTools team.