O piesă laminată poate arăta corect la exterior și totuși să aibă prea multă rășină, zone uscate sau porozități care îi reduc performanța. Alegerea dintre vacuum bagging vs infuzie rășină determină nu doar aspectul final, ci și raportul fibră-rășină, repetabilitatea procesului, consumul de materiale și nivelul de control pe care îl aveți în atelier.
Ambele metode folosesc vacuumul, însă îl folosesc diferit. Vacuum bagging compactează un laminat în care rășina a fost aplicată înainte de închiderea sacului de vacuum. Infuzia introduce rășina într-un pachet de fibre uscate, după ce acesta a fost etanșat și evacuat. Diferența pare simplă, dar schimbă pregătirea, alegerea consumabilelor și modul în care identificați defectele.
Ce face, de fapt, vacuum bagging-ul
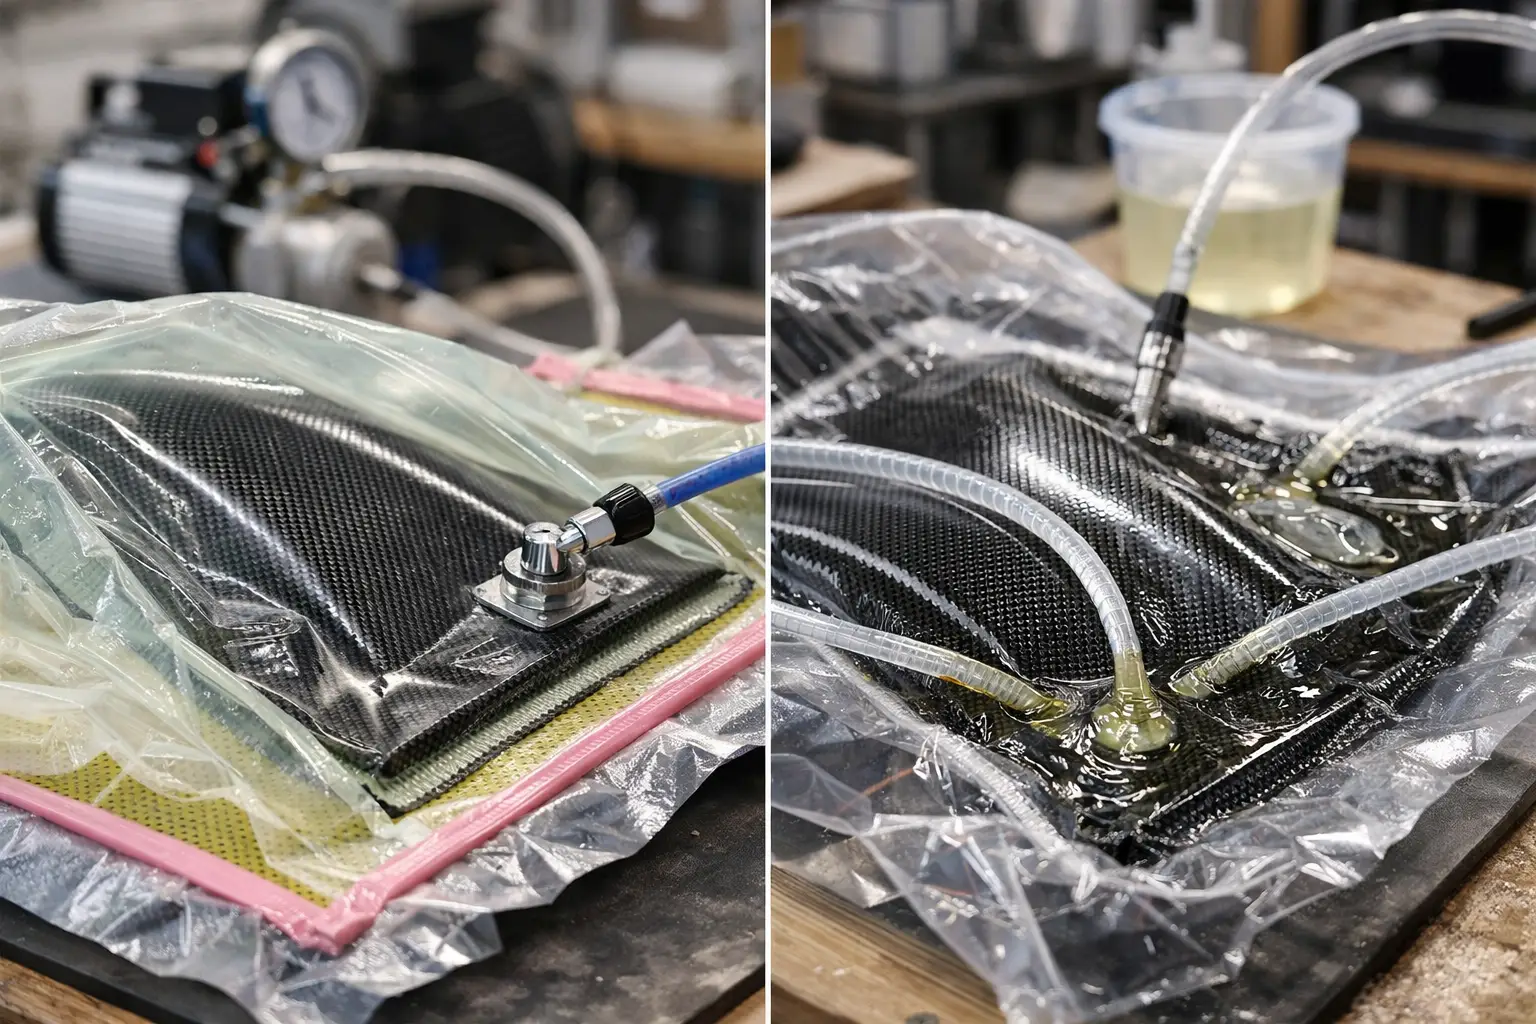
Vacuum bagging-ul este o metodă de compactare aplicată, de regulă, peste un laminat realizat manual. Fibrele sunt impregnate cu rășină pe matriță, apoi sunt acoperite succesiv cu peel ply, film de separare sau film perforat, breather și sac de vacuum. După etanșare, pompa extrage aerul, iar presiunea atmosferică apasă uniform straturile pe matriță.
Scopul principal este eliminarea aerului prins, compactarea armăturii și evacuarea surplusului de rășină, atunci când configurația include un mediu absorbant. Rezultatul poate avea mai puține goluri de aer și o grosime mai constantă decât un laminat manual lăsat să se întărească fără presiune.
Metoda este utilă pentru piese unicat, reparații, panouri de dimensiuni mici și medii sau geometrii în care operatorul vrea să controleze manual fiecare strat. Este și o etapă logică pentru atelierele care lucrează deja prin laminare umedă și vor să îmbunătățească compactarea fără să schimbe complet fluxul de lucru.
Totuși, vacuum bagging-ul nu corectează o impregnare slabă. Dacă fibra nu a fost udată corespunzător înainte de aplicarea sacului, vacuumul poate accentua apariția unor zone uscate. La fel, un vacuum prea agresiv, un breather foarte absorbant sau o cantitate de rășină calculată insuficient pot extrage mai multă rășină decât permite structura aleasă.
Când vacuum bagging-ul este alegerea practică
Alegeți această metodă atunci când timpul de lucru al rășinii permite laminarea și montarea consumabilelor fără grabă, când piesa are puține straturi sau când lucrați cu armături greu de alimentat prin infuzie. Țesăturile dense, anumite configurații hibride și zonele locale de întărire pot fi mai ușor de gestionat prin impregnare manuală urmată de compactare.
Este important ca rășina să fie potrivită pentru laminare, nu doar pentru turnare. Vâscozitatea, timpul de viață în recipient și comportamentul la umezirea fibrei contează mai mult decât simplul fapt că produsul este epoxidic, poliesteric sau vinilesteric. Pentru piese tehnice, verificați întotdeauna compatibilitatea rășinii cu fibra, gel-coat-ul, miezul și temperatura de lucru.
Cum funcționează infuzia de rășină
Infuzia de rășină, numită frecvent vacuum infusion, pornește cu armătura uscată. Pe matriță se poziționează fibrele, eventual miezul sau materialele de rigidizare, apoi straturile de distribuție, peel ply-ul și sacul de vacuum. După verificarea etanșeității, vacuumul evacuează aerul din întregul ansamblu. Rășina este conectată la traseul de alimentare și este atrasă prin fibre de diferența de presiune.
Într-un montaj corect, frontul de rășină avansează controlat dinspre alimentare spre zona de vacuum. Fibrele se impregnează în interiorul sacului, iar operatorul urmărește traseul rășinii până când piesa este complet saturată. După închiderea alimentării, vacuumul se menține pe durata întăririi conform fișei tehnice a sistemului de rășină.
Avantajul major este controlul mai bun al cantității de rășină. Pentru multe piese structurale, infuzia permite obținerea unui laminat cu conținut mai mare de fibră și cu masă mai mică decât laminarea manuală. De asemenea, rășina este manipulată mai puțin în stare deschisă, iar procesul poate fi repetat mai consistent după ce configurația a fost validată.
Infuzia nu este însă o soluție automată pentru orice piesă. O etanșare imperfectă, o cădere de vacuum, un traseu de alimentare prost ales sau o rășină prea vâscoasă pot opri frontul de infuzie înainte de saturarea completă. În acest caz apar dry spots, zone lipsite de rășină, greu sau imposibil de reparat fără compromisuri.
Vacuum bagging vs infuzie rășină: diferențele care contează
Cea mai clară diferență este momentul impregnării. În vacuum bagging, fibra este deja udă înainte ca sacul să fie sigilat. În infuzie, fibra rămâne uscată până când rășina este atrasă în sistem. De aici apar diferențe în consumabile, ritm de lucru și cerințe de control.
Vacuum bagging-ul cere o bună organizare înainte de gelifierea rășinii. Trebuie să impregnați armătura, să eliminați aerul vizibil, să așezați straturile auxiliare și să închideți sacul într-un timp limitat. Infuzia mută presiunea timpului după etanșare: pachetul uscat poate fi pregătit mai atent, dar rășina trebuie să aibă o vâscozitate și un timp de lucru adecvate pentru a traversa întreaga piesă.
La capitolul materiale, ambele procese au nevoie de sac de vacuum, bandă de etanșare, racorduri, furtunuri și o pompă capabilă să susțină vacuum stabil. Pentru vacuum bagging se folosesc frecvent peel ply, film perforat și breather sau bleeder. Pentru infuzie devin esențiale mediul de distribuție, spirala de alimentare, capcana de rășină și poziționarea corectă a liniilor de vacuum.
Raportul fibră-rășină este, în general, mai ușor de optimizat prin infuzie. Aceasta nu înseamnă că orice piesă infuzată va fi automat mai bună. O piesă cu prea puțină rășină poate avea pori, iar una cu trasee de curgere greșite poate avea variații locale de impregnare. Performanța rezultă din echilibrul dintre tipul de fibră, arhitectura laminatului, rășină, vacuum și ciclul de întărire.
Cum alegi metoda pentru piesa ta
Pentru o piesă simplă, de serie mică, realizată într-o matriță deschisă, vacuum bagging-ul este adesea cel mai direct pas înainte față de laminarea manuală. Oferă compactare și un finisaj mai controlat pe partea aflată în contact cu matrița, fără proiectarea unei rețele complete de infuzie.
Pentru panouri mari, carcase, capace, componente cu cerințe de greutate redusă sau serii în care repetabilitatea contează, infuzia merită pregătirea suplimentară. Procesul este deosebit de eficient când folosiți fibre de sticlă, carbon sau combinații de armături cu miez, iar configurația poate fi repetată de la o piesă la alta.
Geometria influențează alegerea. O piesă lungă, cu zone înguste, nervuri, colțuri adânci sau diferențe mari de grosime poate necesita mai multe linii de alimentare, zone de distribuție separate și teste înainte de prima producție. Dacă nu puteți anticipa clar traseul rășinii, un laminat umed compactat prin vacuum bagging poate fi mai sigur pentru prototip.
Controlul procesului începe înainte de pornirea pompei
Indiferent de metodă, testul de etanșeitate nu este opțional. Conectați vacuumul, izolați instalația când este posibil și urmăriți dacă nivelul de vacuum se menține. O pierdere mică poate părea neglijabilă la început, dar în infuzie poate introduce aer în laminat, iar în vacuum bagging poate reduce compactarea exact în zona în care aveți nevoie de presiune constantă.
Folosiți o capcană de rășină între piesă și pompă. Aceasta protejează pompa dacă rășina ajunge pe linia de vacuum, fie din cauza unui front de infuzie rapid, fie printr-o poziționare greșită a racordurilor. Verificați și compatibilitatea filmului de vacuum, a benzii de etanșare și a furtunurilor cu sistemul de rășină și cu temperatura de post-întărire.
Pentru infuzie, faceți un calcul realist al cantității de rășină și pregătiți un excedent controlat. Cântăriți fibra uscată, luați în calcul absorbția materialelor auxiliare și evitați improvizațiile când frontul de rășină este deja în mișcare. Pentru vacuum bagging, distribuiți rășina uniform înainte de închiderea sacului și urmăriți să nu creați punți de material auxiliar care împiedică presarea corectă a laminatului.
O alegere bună nu este cea mai complexă metodă, ci metoda pe care o puteți controla complet cu materialele, matrița și timpul disponibili. Începeți cu o piesă de test, notați nivelul de vacuum, cantitatea de rășină și poziția liniilor, apoi transformați observațiile într-un proces repetabil pentru următoarea laminare.
Comentarii 0
Comentariile apar după aprobarea echipei BestTools.