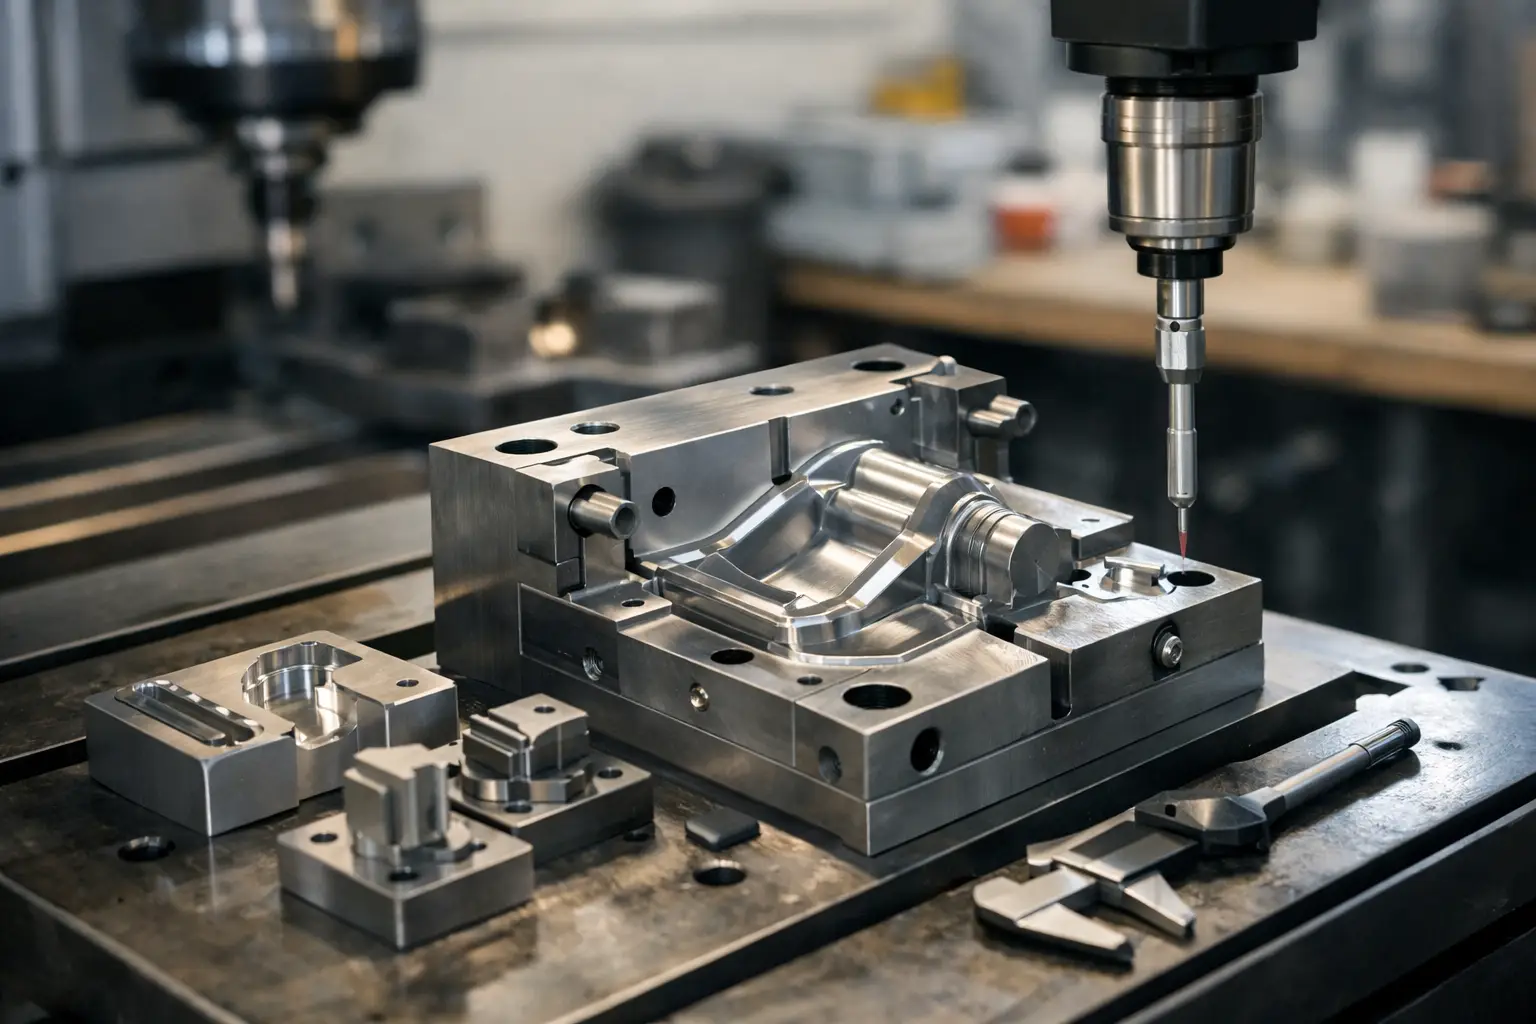
O piesă turnată poate arăta corect la prima utilizare, dar o matriță care se deformează, transferă imperfecțiuni sau pierde luciul după câteva cicluri va crește rapid timpul de finisare. Procesul de realizare matrițe rigide trebuie pornit de la cerințele piesei finale: numărul estimat de replici, geometria, toleranțele, materialul ce va fi turnat și aspectul dorit al suprafeței.
O matriță rigidă bine construită păstrează forma, susține uniform piesa și reproduce fidel detaliile modelului. Este soluția folosită frecvent pentru componente din rășini, piese laminate cu fibră de sticlă sau carbon, carcase, elemente decorative tehnice, prototipuri și serii mici. Rezultatul nu depinde de un singur material, ci de compatibilitatea dintre model, agentul de demulare, stratul de suprafață, rășină și armătură.
Ce definește o matriță rigidă bună
Matrița rigidă este un negativ dimensional stabil, realizat de regulă prin laminare sau turnare pe un model pozitiv. Față de o matriță flexibilă din silicon RTV, aceasta rezistă mai bine la manipulare, presiune locală și la piese cu suprafețe extinse. În schimb, nu poate compensa geometrii cu contradegajări mari. Dacă piesa se blochează mecanic în negativ, materialul rigid nu se va deforma suficient pentru demulare fără risc de deteriorare.
Criteriul principal este stabilitatea. Matrița trebuie să rămână plană, să nu se răsucească după întărire și să nu cedeze la extragerea piesei. La fel de relevantă este calitatea suprafeței. Orice por, zgârietură, urmă de pensulă sau particulă prinsă pe model poate apărea pe fiecare replică turnată ulterior.
Pentru piese simple și plate, o construcție prea groasă poate fi inutilă și poate crește contracția internă. Pentru forme mari, curbate sau pentru laminare, o matriță subțire va avea nevoie de nervuri, cadru de susținere ori o contrapiesă. Grosimea corectă depinde de dimensiunea piesei, de materialul piesei finale și de solicitarea repetată, nu doar de dorința de a economisi rășină.
Materiale pentru realizarea matrițelor rigide
Alegerea sistemului începe cu cerința de temperatură, precizie și durată de utilizare. O matriță pentru câteva piese decorative nu are aceleași cerințe ca una folosită pentru laminare repetată sau pentru procese cu vacuum.
Gel-coat-ul de matriță și stratul de suprafață
Stratul de suprafață este cel care preia finisajul modelului și intră în contact cu piesa finală. Un gel-coat destinat matrițelor trebuie aplicat uniform, la grosimea recomandată de sistem. Un strat prea subțire poate lăsa fibrele sau structura laminatului să se imprime în timp. Un strat prea gros poate fisura, poate face cute pe zonele verticale sau poate dezvolta tensiuni la întărire.
Aplicarea se face după ce agentul de demulare a format pelicula corespunzătoare pe model. Respectarea ferestrei de laminare este esențială: dacă armarea este adăugată prea devreme, gel-coat-ul poate fi deplasat; dacă este adăugată prea târziu, aderența dintre straturi poate scădea. Aspectul aparent uscat nu este un criteriu suficient. Urmăriți timpul de gelificare și starea ușor aderentă indicată pentru produsul utilizat.
Rășina de construcție
Rășinile poliesterice pentru matrițe sunt utilizate frecvent la laminarea cu fibre de sticlă datorită procesării accesibile și vitezei bune de lucru. Sunt potrivite pentru multe aplicații de serie mică și medie, atunci când sistemul complet este ales corect și contracția este ținută sub control.
Rășinile epoxidice sunt preferate când sunt necesare contracție redusă, aderență foarte bună la armătură și stabilitate dimensională superioară. Pot fi o alegere potrivită pentru matrițe de precizie, componente compozite de calitate sau aplicații unde materialul piesei finale este tot epoxidic. Timpul de lucru și costul de material pot fi mai mari, deci alegerea trebuie justificată de cerința reală a proiectului.
Pentru matrițe speciale se pot utiliza sisteme poliuretanice rigide ori plăci și paste de modelare. Acestea sunt utile în anumite fluxuri de prototipare, dar compatibilitatea cu agentul de demulare, rășina piesei și temperatura procesului trebuie verificată înainte de producție.
Armătura și rigidizarea
Fibra de sticlă rămâne armătura uzuală pentru corpul unei matrițe laminate. Stratimatul sau țesăturile pot fi combinate în funcție de geometrie și de rigiditatea necesară. Primul strat de armare trebuie tasat atent pentru a elimina aerul și pentru a copia fără goluri contururile modelului. Straturile următoare construiesc grosimea și preiau solicitarea structurală.
Fibrele de carbon sau kevlar pot avea sens pentru cerințe punctuale de rigiditate sau greutate, însă nu sunt automat alegerea eficientă pentru orice matriță. În multe situații, o armare corectă cu fibră de sticlă, completată de nervuri și un cadru bine poziționat, oferă rezultatul necesar cu proces mai simplu.
Fluxul corect de lucru pentru o matriță rigidă
Calitatea matriței este decisă înainte ca rășina să fie amestecată. Modelul pozitiv trebuie să fie complet finisat, curat, uscat și suficient de rezistent pentru a suporta aplicarea gel-coat-ului și laminarea. Dacă modelul este poros, se sigilează înainte de aplicarea agentului de demulare. Pe suprafețe absorbante, ceara sau agentul de separare nu pot compensa lipsa unei sigilări corecte.
Procesul poate fi organizat în patru etape:
pregătirea modelului, etanșarea porilor și aplicarea uniformă a agentului de demulare;
aplicarea stratului de suprafață, cu atenție la grosime, muchii și zone verticale;
laminarea graduală a rășinii și armăturii, cu eliminarea aerului după fiecare strat;
postîntărirea, montarea rigidizărilor și demularea doar după atingerea rezistenței necesare.
În timpul laminării, nu încercați să adăugați toată grosimea dintr-o singură operațiune. Exotermia unei mase prea mari poate deforma modelul, poate produce contracție neuniformă și poate imprima tensiuni în matriță. Lucrul în straturi controlate permite impregnarea corectă a fibrei și reduce riscul zonelor uscate sau al bulelor captive.
Rolele de debulare au un rol practic: compactează armătura și scot aerul dintre fibre și rășină. Presiunea trebuie să fie fermă, nu agresivă. Pe modele cu detalii fine sau zone adânci, o rolă aplicată brutal poate deplasa gel-coat-ul ori poate prinde aer în colțuri. În aceste puncte, pensula și aplicarea atentă a primului strat de fibră sunt mai eficiente decât viteza de lucru.
Flanșe, plan de separație și demulare
O matriță monobloc funcționează numai dacă piesa are degajare suficientă. Pentru geometrii cu forme închise, nervuri, buzunare sau contradegajări, sunt necesare matrițe din două sau mai multe părți. Planul de separație trebuie stabilit pe model, nu improvizat după laminare.
Flanșele oferă suprafața necesară pentru îmbinarea jumătăților, poziționare și, după caz, fixare mecanică. Acestea trebuie să fie plane și suficient de late pentru a nu se flexa. Cheile de poziționare ajută la repetarea exactă a alinierii, mai ales când piesa finală are pereți subțiri sau când toleranțele vizuale sunt stricte.
Demularea grăbită este una dintre cele mai frecvente cauze ale deformării. O rășină poate părea întărită la atingere, însă rezistența sa mecanică și stabilitatea dimensională pot continua să evolueze. Respectați timpul de întărire al sistemului și luați în calcul postîntărirea atunci când aplicația solicită matrița termic sau mecanic.
Defecte frecvente și corecții utile
Bulele de aer sunt de obicei legate de impregnare insuficientă, aplicare prea rapidă sau de un prim strat de fibră pus fără adaptare la contur. În zonele dificile, lucrați cu bucăți mai mici de armătură și cu rășină aplicată controlat. Nu încărcați excesiv cu rășină pentru a compensa lipsa de compactare: o matriță foarte bogată în rășină poate deveni mai fragilă și mai predispusă la contracție.
Deformarea apare frecvent din grosime neuniformă, rigidizări montate prea devreme, exotermie sau demulare înainte de timp. Dacă matrița este mare, proiectați din start nervurile și suportul exterior. Adăugarea ulterioară a unui cadru pe o matriță deja tensionată nu corectează întotdeauna forma inițială.
Aderența accidentală la model indică, de cele mai multe ori, o pregătire incompletă a suprafeței. Agentul de demulare trebuie compatibil atât cu modelul, cât și cu materialul matriței. Zonele cu porozitate, colțurile, marginile și piesele cu finisaj mat necesită atenție suplimentară, deoarece pelicula de separare poate fi neuniformă.
Când o matriță rigidă nu este alegerea potrivită
Dacă piesa are detalii adânci, pereți flexibili sau contradegajări evidente, siliconul RTV poate oferi demulare mai sigură și reproducere bună a detaliilor. Pentru câteva turnări mici, o matriță flexibilă poate reduce operațiile de construcție. Matrița rigidă devine justificată când este nevoie de stabilitate, suprafață extinsă, sprijin pentru laminare și repetabilitate dimensională.
O matriță bine executată nu compensează un model slab, dar transformă un model corect într-un proces repetabil. Alegeți materialele după solicitarea reală a piesei și construiți fiecare strat cu aceeași atenție pe care o cere finisajul final.
Conversația
Comentarii
0
Comentariile apar după aprobarea echipei BestTools.
Nu există încă comentarii aprobate. Poți începe discuția.
Folosim module strict necesare pentru funcționarea magazinului. Cu acordul tău, putem activa și funcții suplimentare, măsurarea audienței și marketingul.
 O piesă turnată poate arăta corect la prima utilizare, dar o matriță care se deformează, transferă imperfecțiuni sau pierde luciul după câteva cicluri va crește rapid timpul de finisare. Procesul de realizare matrițe rigide trebuie pornit de la cerințele piesei finale: numărul estimat de replici, geometria, toleranțele, materialul ce va fi turnat și aspectul dorit al suprafeței.
O matriță rigidă bine construită păstrează forma, susține uniform piesa și reproduce fidel detaliile modelului. Este soluția folosită frecvent pentru componente din rășini, piese laminate cu fibră de sticlă sau carbon, carcase, elemente decorative tehnice, prototipuri și serii mici. Rezultatul nu depinde de un singur material, ci de compatibilitatea dintre model, agentul de demulare, stratul de suprafață, rășină și armătură.
Comentarii 0
Comentariile apar după aprobarea echipei BestTools.