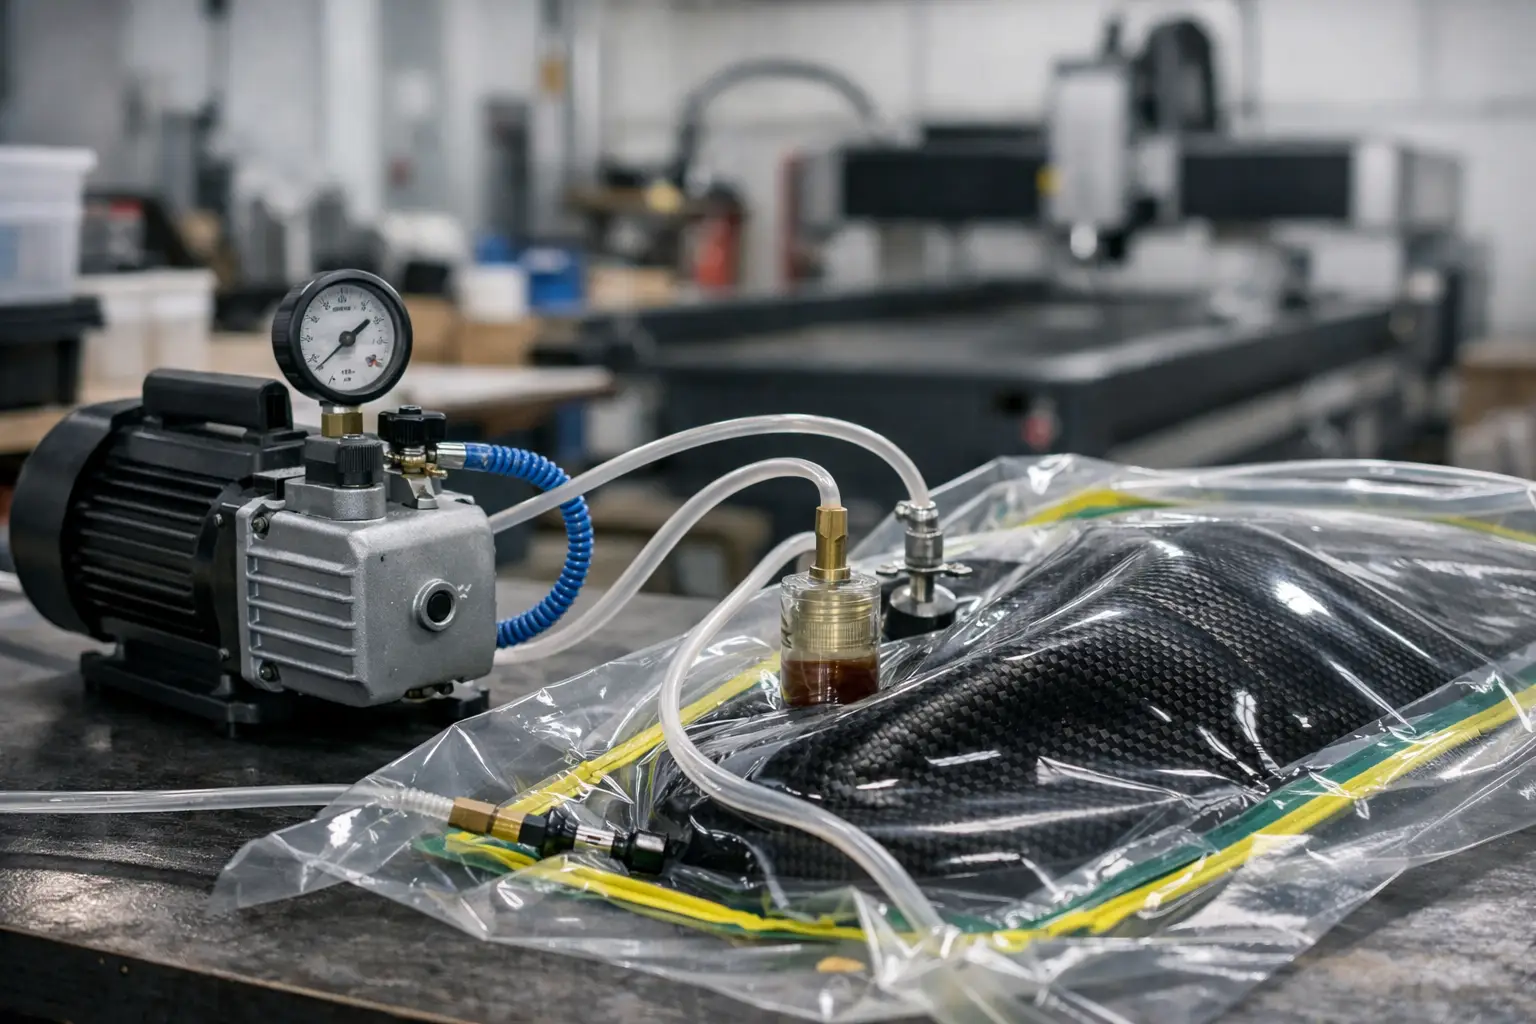
O piesă laminată poate avea fibre corect poziționate și o rășină bine aleasă, dar să rămână grea, cu zone albicioase sau cu imprimarea țesăturii neuniformă. În multe cazuri, cauza nu este materialul, ci controlul insuficient al vacuumului. O pompă vacuum laminare bine dimensionată extrage aerul din ansamblul format din piesă, țesăturile de armare și sacul de vacuum, astfel încât presiunea atmosferică să compacteze uniform laminatul.
Rezultatul urmărit nu este doar un aspect mai bun. Compresia corectă reduce golurile de aer, îmbunătățește contactul dintre straturi și limitează surplusul de rășină. Pentru piese din fibră de sticlă, carbon sau kevlar, aceste detalii influențează direct greutatea, rigiditatea și repetabilitatea procesului.
Ce face o pompă de vacuum în laminare
În vacuum bagging, pompa nu „trage” materialele una spre alta prin forță mecanică. Ea reduce presiunea din interiorul sacului etanș. Presiunea exterioară apasă apoi laminatul pe matriță și distribuie compresia pe întreaga suprafață acoperită corect.
Acest principiu este util la laminarea manuală compactată sub sac, la realizarea de panouri plate, la piese curbe și la componente cu mai multe straturi de armătură. În infuzia de rășină, pompa are un rol suplimentar: creează diferența de presiune care ajută rășina să avanseze prin fibre. De aceea, o instalație pentru infuzie trebuie evaluată mai atent decât una folosită exclusiv pentru compactarea unui laminat deja impregnat.
Pompa este doar o parte a sistemului. Un rezultat predictibil depinde de etanșarea sacului, banda de etanșare, folia de separație, peel ply, materialul absorbant sau breather-ul, furtunuri și racorduri. O pompă performantă nu poate compensa o pierdere de aer la marginea sacului sau un traseu de vacuum obturat.
Cum alegi o pompă de vacuum pentru laminare
Alegerea corectă pornește de la proces, dimensiunea pieselor și ritmul de lucru. Pentru un atelier care compactează ocazional piese mici, prioritatea este obținerea și menținerea unui vacuum stabil. Pentru serii, matrițe mai mari sau infuzie, contează mai mult debitul, funcționarea continuă și protecția pompei împotriva rășinii.
Vacuumul final și stabilitatea lui
Vacuumul final indică nivelul maxim de depresiune pe care îl poate atinge pompa într-un circuit etanș. În practică, valoarea afişată de pompă nu este identică întotdeauna cu valoarea disponibilă la piesă. Furtunurile lungi, racordurile slabe, banda de etanșare aplicată neuniform și sacul perforat produc pierderi.
Pentru laminare, nu urmări doar cifra maximă din specificație. Mai util este să verifici dacă instalația poate atinge rapid nivelul de vacuum necesar și, mai ales, dacă îl păstrează. Un vacuummetru montat pe circuit oferă informația reală. După ce sacul s-a compactat, oprește temporar alimentarea pompei doar pentru un test scurt și observă scăderea vacuumului. O pierdere accelerată indică o neetanșare care trebuie corectată înainte de aplicarea rășinii sau înainte de faza de gelificare.
Debitul pompei
Debitul este exprimat frecvent în litri pe minut sau metri cubi pe oră și arată cât aer poate evacua pompa într-un anumit interval. Nu trebuie confundat cu vacuumul final. O pompă cu vacuum final bun, dar debit redus, poate fi suficientă pentru o piesă mică și un sac cu volum redus. Pe o matriță mare, aceeași pompă poate avea nevoie de prea mult timp pentru evacuare și va recupera mai greu pierderile minore de aer.
La alegere, ia în calcul volumul de sub sac, nu doar suprafața piesei. O piesă cu geometrie adâncă, un ansamblu cu mult breather sau un sac lăsat excesiv de larg au un volum de aer mai mare de evacuat. Pentru infuzie, debitul devine și mai relevant deoarece circuitul poate include conducte de alimentare, spirală de distribuție și zone cu permeabilitate diferită a armăturii.
Pompa cu ulei sau pompa uscată
Pompele rotative cu palete lubrifiate cu ulei sunt utilizate frecvent în aplicații de laminare datorită vacuumului final bun și raportului eficient dintre performanță și costul de utilizare. Ele cer însă verificarea nivelului și stării uleiului. Dacă în pompă ajung vapori, condens sau urme de rășină, lubrifiantul se poate degrada, iar performanța va scădea.
Pompele uscate reduc necesitatea gestionării uleiului, dar pot avea alte limite privind vacuumul final, zgomotul, încălzirea sau regimul de funcționare. Alegerea depinde de model și de aplicație, nu doar de tipul constructiv. Verifică întotdeauna dacă pompa este proiectată pentru lucru continuu și ce întreținere solicită producătorul.
Componentele care protejează pompa și piesa
Într-un sistem de vacuum pentru compozite, pompa nu trebuie conectată direct la sac fără elemente de control și protecție. Mai ales la infuzie, rășina poate avansa neașteptat pe linia de vacuum dacă frontul depășește zona planificată sau dacă se folosește prea multă rășină.
O configurație funcțională include, de regulă:
- pompă de vacuum cu capacitate adecvată procesului;
- vacuummetru pentru verificarea nivelului real de vacuum;
- rezervor sau vas capcană între piesă și pompă;
- furtunuri rezistente la vacuum, racorduri etanșe și robinet de izolare.
Vasul capcană este o măsură esențială pentru infuzie. El reține rășina aspirată accidental înainte ca aceasta să ajungă în pompă. Este recomandată folosirea unui recipient rigid, dimensionat pentru volumul de rășină care ar putea ajunge pe traseu în cazul unei erori. Un recipient improvizat, flexibil sau fără capac etanș poate deveni el însuși sursă de pierderi.
Pentru piese importante, două vacuummetre pot fi utile: unul aproape de pompă și unul aproape de piesă. Diferența dintre valori poate semnala o restricție pe traseu, un furtun îndoit sau un racord subdimensionat.
Montajul corect înainte de aplicarea rășinii
Un test de vacuum făcut înainte de laminare economisește material și timp. Montează toate straturile uscate pe matriță, aplică sacul fără cute tensionate și lasă suficient material pentru geometria piesei. Sacul trebuie să poată coborî în zonele concave fără să tragă de fibre sau să formeze punți peste colțuri.
Pornește pompa și urmărește cum se compactează ansamblul. Corectează cutele sacului, verifică marginile și apasă banda de etanșare în zonele unde se aud șuierături. Pentru localizarea unei pierderi mici, poți presa ușor segmentele de bandă, racordurile și trecerile furtunurilor, observând reacția vacuummetrului.
După obținerea etanșeității, verifică dacă materialul absorbant creează un traseu continuu spre portul de vacuum. Dacă breather-ul se oprește prea devreme sau este comprimat complet într-o zonă, aerul poate rămâne blocat. În cazul infuziei, poziționarea liniei de vacuum și a alimentării cu rășină trebuie stabilită în funcție de geometrie, grosime, tipul de fibră și direcția dorită a frontului de rășină.
Probleme frecvente și ce indică ele
Dacă sacul pare compactat, dar vacuummetrul nu atinge o valoare stabilă, cel mai probabil există o neetanșare. Nu presupune că pompa este prea mică înainte de a verifica banda de etanșare, porturile, capacul vasului capcană și îmbinările furtunurilor.
Dacă laminatul are zone uscate sau goluri după infuzie, cauza poate fi un front de rășină prea rapid, o distribuție slabă, fibre prea compacte sau o poziționare greșită a liniilor. Un vacuum mai mare nu rezolvă automat orice defect. Uneori este necesară ajustarea consumabilelor de distribuție, a traseului rășinii sau a vâscozității sistemului ales.
Dacă piesa conține prea multă rășină, verifică absorbantul și durata de menținere sub vacuum. Materialul absorbant preia surplusul, dar capacitatea lui trebuie adaptată la construcția laminatului. Fără un strat de separație potrivit, absorbantul se poate lipi de piesă sau poate lăsa o textură nedorită.
Întreținerea pompei de vacuum
O pompă menținută corect oferă rezultate mai constante și reduce riscul opririlor în timpul unui proiect. După lucru, verifică dacă vasul capcană este curat și golit, inspectează furtunurile pentru urme de rășină întărită și păstrează racordurile protejate de praf. La modelele cu ulei, nivelul și aspectul lubrifiantului trebuie controlate conform instrucțiunilor tehnice ale pompei.
Nu lăsa pompa să aspire rășină, solvenți sau lichide dintr-un circuit neprotejat. Chiar și o cantitate mică poate afecta paletele, garniturile și uleiul. Dacă observi scăderea capacității de vacuum, zgomote neobișnuite sau evacuare de ulei, oprește utilizarea până identifici cauza.
O pompă de vacuum aleasă după volumul real de lucru și montată într-un circuit etanș transformă laminarea dintr-un proces bazat pe noroc într-unul controlabil. Înainte de următoarea piesă, testează întregul ansamblu la uscat: este cea mai simplă etapă care protejează atât materialele, cât și rezultatul final.
Comentarii 0
Comentariile apar după aprobarea echipei BestTools.