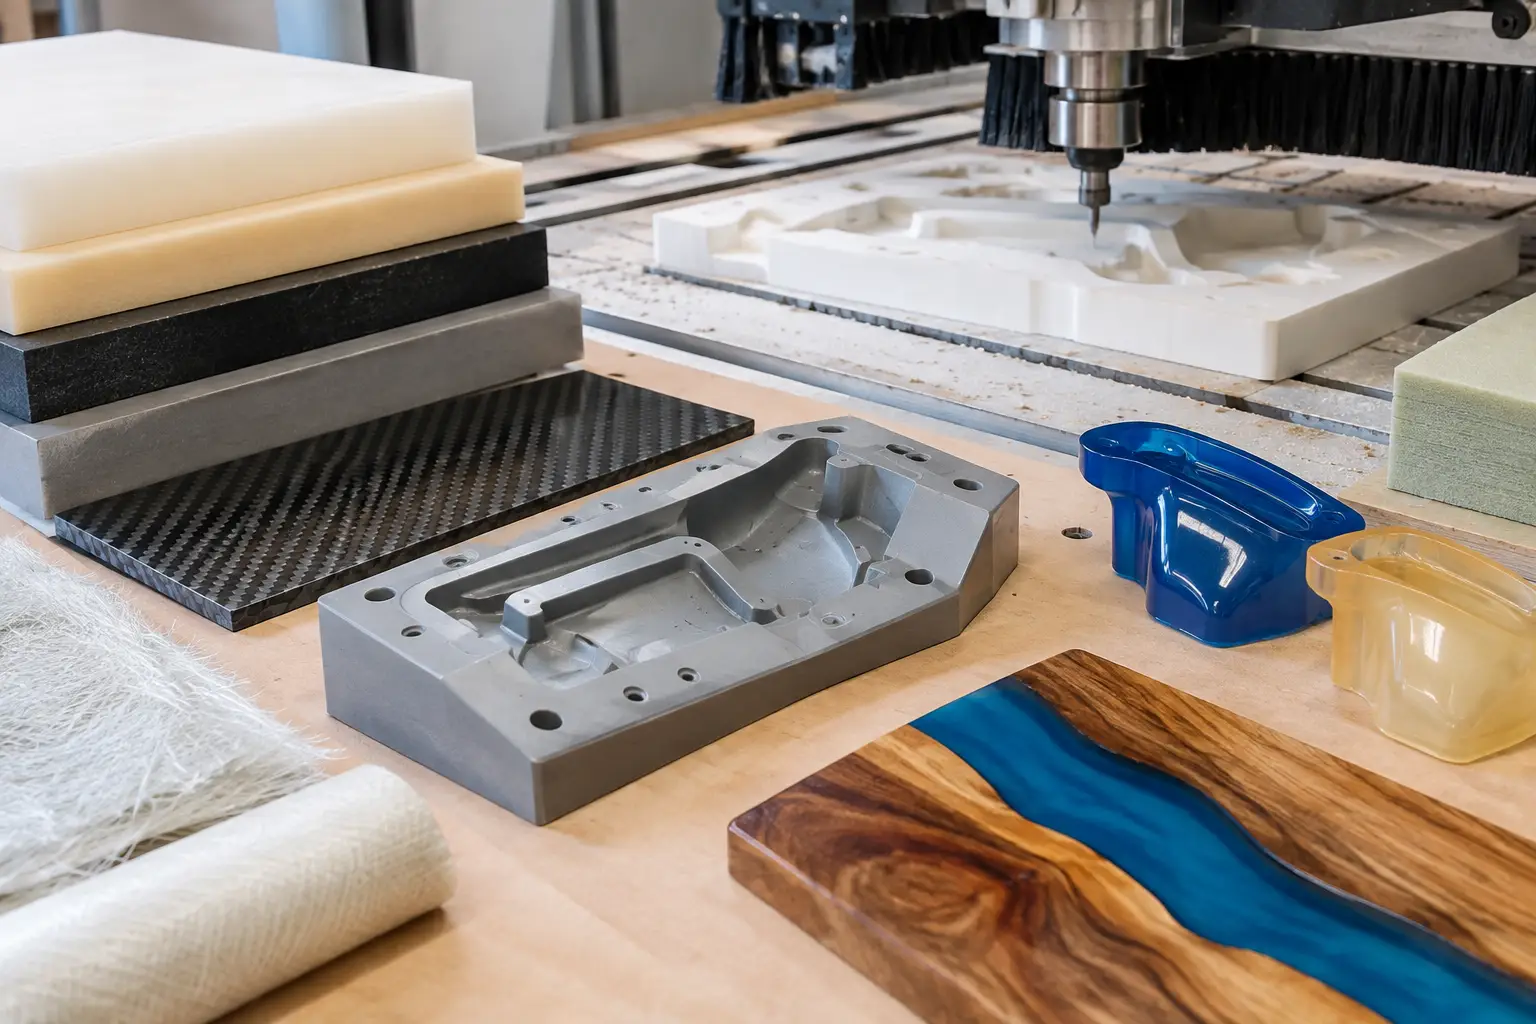
O placă frezată CNC poate arăta corect pe ecran și totuși să eșueze în atelier dintr-un motiv simplu: materialul nu a fost ales pentru procesul real. Un material pentru plăci CNC de modelare trebuie evaluat nu doar după cât de ușor se frezează, ci și după stabilitate dimensională, calitatea detaliilor, comportamentul la muchii și compatibilitatea cu finisajele sau cu procesul de realizare a matriței.
Pentru prototipuri, modele master, forme de verificare sau unelte de laminare, placa trebuie să ofere un rezultat repetabil. O densitate prea mică poate grăbi prelucrarea, dar lasă pori și muchii fragile. O densitate prea mare poate aduce precizie și finisaj, însă cere scule, parametri de așchiere și buget adaptate. Alegerea bună pornește de la piesa finală, nu de la materialul disponibil imediat.
Ce trebuie să ofere un material pentru plăci CNC de modelare
În aplicațiile de modelare, plăcile pe bază de poliuretan sunt folosite frecvent datorită structurii omogene și a prelucrabilității previzibile. Spre deosebire de materiale formate din straturi sau din fibre orientate, o placă tehnică omogenă are un comportament constant pe toate direcțiile de frezare. Acest lucru contează mai ales la suprafețe 3D, raze mici, cavități și texte reliefate.
Primul criteriu este densitatea. Ea influențează direct rezistența la compresiune, stabilitatea muchiilor, rugozitatea suprafeței după frezare și capacitatea plăcii de a susține operații ulterioare. Pentru machete, volume de control și forme care nu vor fi solicitate mecanic, o densitate redusă poate fi suficientă. Pentru un model master destinat unei matrițe din silicon RTV, fibră de sticlă sau rășină, este necesară o placă mai densă, capabilă să păstreze geometria fără deformări locale.
Al doilea criteriu este stabilitatea dimensională. Materialul trebuie să rămână plan, să nu se deformeze la variații normale de temperatură din atelier și să nu absoarbă umiditate într-un mod care afectează toleranțele. Această cerință devine critică atunci când prelucrarea durează mai multe ore sau când modelul va fi măsurat, scanat ori folosit ca reper pentru o piesă compozită.
Al treilea criteriu este finisajul. O placă ce produce o suprafață uniformă reduce timpul de șlefuire, consumul de chit și riscul de a modifica detaliile la corecții. Finisajul bun nu înseamnă că operațiile de pregătire dispar. Înseamnă că ele devin controlabile și limitate la scopul proiectului.
Densitatea se alege după rolul piesei
Nu există o densitate universală pentru modelare CNC. Materialul potrivit depinde de ce va deveni piesa după frezare: un volum de prezentare, un master pentru mulaj, o formă de laminare sau o matriță de lucru pentru serii scurte.
Plăci cu densitate redusă pentru forme și volume rapide
Plăcile mai ușoare sunt utile când obiectivul este verificarea unei geometrii, realizarea unui volum mare sau construirea unei forme suport care va fi ulterior acoperită. Se frezează repede, solicită mai puțin utilajul și permit îndepărtarea eficientă a unui volum mare de material.
Limitarea lor este porozitatea. Detaliile foarte fine, muchiile subțiri și suprafețele care trebuie lustruite pot necesita sigilare și acoperire înainte de folosirea ca model master. Pentru o piesă acoperită ulterior cu pastă, chit tehnic, rășină sau strat de finisare, acest compromis este de multe ori justificat.
Plăci cu densitate medie pentru prototipuri funcționale
Densitatea medie este alegerea echilibrată pentru multe ateliere. Materialul oferă suficientă rezistență pentru pereți, nervuri și detalii moderate, fără a transforma frezarea într-o operație lentă. Este potrivit pentru prototipuri, modele de verificare, dispozitive de poziționare și mastere care vor primi un sistem de etanșare și finisare.
În această zonă, parametrii CNC fac diferența. O freză corect aleasă, cu evacuare eficientă a prafului, lasă o suprafață mai curată decât o freză uzată sau o avansare aleasă agresiv. Materialul nu poate compensa complet o strategie de prelucrare greșită.
Plăci cu densitate mare pentru detalii și modele master
Pentru suprafețe de clasă estetică, îmbinări precise sau forme care trebuie să reziste la manipulări repetate, plăcile dense sunt mai potrivite. Ele susțin mai bine muchiile, permit realizarea unor raze mici și reduc tendința de sfărâmare a detaliilor. Sunt recomandate pentru modele master destinate realizării de matrițe, pentru forme de laminare și pentru piese unde șlefuirea minimă este un avantaj real.
Costul și timpul de frezare pot fi mai mari, iar sculele trebuie menținute în stare bună. Totuși, dacă placa elimină ore de corecții manuale, alegerea unei densități superioare poate fi mai eficientă la nivelul întregului flux de lucru.
Cum corelezi placa cu frezarea CNC
Calitatea rezultatului este influențată de material, sculă, prindere și strategie CAM. Chiar și o placă bine aleasă poate avea vibrații pe zone subțiri dacă nu este susținută corect. Fixarea trebuie să fie uniformă, iar materialul trebuie așezat pe o suprafață plană pentru a evita tensiunile introduse înainte de prelucrare.
La degroșare, obiectivul este îndepărtarea rapidă a volumului fără încălzire excesivă și fără smulgerea muchiilor. La finisare, pasul lateral, diametrul frezei și forma sculei trebuie alese în funcție de curbura piesei. O freză sferică poate reda bine suprafețele 3D, în timp ce o freză cilindrică este eficientă pentru plane, contururi și buzunare.
Praful rezultat trebuie extras eficient. Nu este doar o chestiune de ordine în atelier: acumularea de material în zona de tăiere poate afecta evacuarea așchiilor și aspectul suprafeței. După frezare, piesa se curăță complet înainte de aplicarea unui primer, a unei rășini de sigilare sau a unui strat de finisare.
De la placă frezată la model pregătit pentru matriță
O placă CNC devine un model master utilizabil abia după ce suprafața este adaptată procesului următor. Dacă urmează realizarea unei matrițe din silicon de adiție sau de condensare, modelul trebuie să fie curat, uscat și compatibil cu agentul de demulare ales. Porii deschiși sau zonele neetanșate pot consuma inutil silicon și pot reproduce imperfecțiuni pe fiecare copie turnată.
Pentru suprafețe fine, o etapă de sigilare cu rășină compatibilă și o șlefuire progresivă pot transforma o placă frezată într-un master cu aspect controlat. Dacă piesa va fi folosită la laminare, este necesară și verificarea rezistenței la presiune, la aplicarea gel-coat-ului și la ciclurile de demulare. O formă decorativă poate tolera o densitate mai mică decât o unealtă care trebuie să susțină straturi de fibră de sticlă și rășină.
Este util să separi clar două obiective. Un model master cere precizie de suprafață și demulare predictibilă. O matriță de lucru cere, pe lângă acestea, rigiditate, stabilitate și rezistență la uzură. În multe proiecte, placa CNC este alegerea corectă pentru master, iar matrița finală se construiește ulterior din materiale compozite adaptate numărului de piese și finisajului dorit.
Greșeli care cresc timpul de corecție
Cea mai frecventă eroare este folosirea unei plăci prea moi pentru detalii fine, urmată de încercarea de a repara toate imperfecțiunile cu chit. Acest proces poate consuma mai mult timp decât alegerea inițială a unei densități potrivite. A doua eroare este ignorarea grosimii disponibile. Dacă piesa este compusă din mai multe straturi lipite, planul de lipire trebuie poziționat în afara zonelor cu detalii critice și pregătit corect pentru a evita marcarea lui după finisare.
O altă problemă este tratarea plăcii ca produs final fără verificarea compatibilității cu rășini, gel-coat-uri, agenți de demulare și siliconi. Fiecare etapă trebuie privită ca parte a aceluiași sistem. Alegerea materialului de modelare influențează pregătirea suprafeței, iar pregătirea suprafeței influențează fidelitatea matriței și a pieselor reproduse.
Pentru un atelier care lucrează cu prototipuri și matrițe, decizia bună nu este placa care se frezează cel mai repede, ci cea care ajunge la finisajul cerut cu cele mai puține operații corective. Definește întâi geometria, nivelul de detaliu, procesul de mulare și numărul de utilizări estimat, apoi alege densitatea și sistemul de finisare ca un ansamblu.
Conversația
Comentarii
0
Comentariile apar după aprobarea echipei BestTools.
Nu există încă comentarii aprobate. Poți începe discuția.
Folosim module strict necesare pentru funcționarea magazinului. Cu acordul tău, putem activa și funcții suplimentare, măsurarea audienței și marketingul.
 O placă frezată CNC poate arăta corect pe ecran și totuși să eșueze în atelier dintr-un motiv simplu: materialul nu a fost ales pentru procesul real. Un material pentru plăci CNC de modelare trebuie evaluat nu doar după cât de ușor se frezează, ci și după stabilitate dimensională, calitatea detaliilor, comportamentul la muchii și compatibilitatea cu finisajele sau cu procesul de realizare a matriței.
Pentru prototipuri, modele master, forme de verificare sau unelte de laminare, placa trebuie să ofere un rezultat repetabil. O densitate prea mică poate grăbi prelucrarea, dar lasă pori și muchii fragile. O densitate prea mare poate aduce precizie și finisaj, însă cere scule, parametri de așchiere și buget adaptate. Alegerea bună pornește de la piesa finală, nu de la materialul disponibil imediat.
Comentarii 0
Comentariile apar după aprobarea echipei BestTools.