O piesă din carbon poate arăta foarte bine în primele minute după impregnare și totuși să iasă cu zone albe, bule, margini desprinse sau un finisaj ondulat. Un ghid de laminare cu fibră de carbon trebuie să înceapă cu această realitate: aspectul țesăturii contează, dar rezultatul este decis de compatibilitatea materialelor, cantitatea corectă de rășină și controlul procesului.
Fibrele de carbon sunt alese pentru rigiditatea lor ridicată, greutatea redusă și finisajul tehnic specific. În practică, ele pot fi folosite pentru panouri, capace, carcase, elemente de prototip, componente decorative sau piese structurale ușoare. Metoda potrivită depinde de geometria piesei, numărul de straturi, cerința de aspect și echipamentele disponibile.
Ghid de laminare cu fibră de carbon: înainte de prima aplicare
Laminarea nu începe când amestecați rășina. Începe cu alegerea țesăturii, pregătirea suportului sau a matriței și stabilirea succesiunii de lucru. Pentru o piesă cu față vizibilă, primul strat trebuie poziționat impecabil. Orice fir deplasat, cută sau urmă de pensulă va rămâne vizibilă sub rășina transparentă.
Țesătura tip twill este folosită frecvent atunci când contează aspectul, deoarece se adaptează mai bine la suprafețe ușor curbate și creează desenul diagonal recognoscibil. Țesătura simplă, de tip plain, este mai stabilă la manipulare, însă se conformează mai greu pe forme complexe. Pentru muchii pronunțate, concavități sau raze mici, niciuna nu va compensa lipsa unei strategii corecte de debitare și a unei compactări controlate.
Greutatea țesăturii influențează atât grosimea finală, cât și comportamentul la aplicare. O fibră mai ușoară urmărește mai bine detaliile și permite o suprafață mai fină, dar sunt necesare mai multe straturi pentru rigiditate. O țesătură mai grea construiește grosime mai repede, însă poate deveni dificil de așezat pe forme cu geometrie complicată.
Rășina epoxidică este alegerea uzuală pentru laminarea cu fibră de carbon datorită aderenței și proprietăților mecanice. Nu orice rășină epoxidică este însă potrivită pentru orice lucrare. Pentru laminare manuală aveți nevoie de o vâscozitate care să permită impregnarea uniformă, fără să curgă excesiv pe suprafețe verticale. Pentru vacuum bagging sau infuzie, rășina trebuie aleasă special pentru fluiditate, timp de lucru și comportament în proces.
Calculați materialul înainte de amestec
Tăiați toate straturile uscate înainte de prepararea rășinii. Marcați discret orientarea fiecărei bucăți, mai ales dacă desenul fibrei trebuie să fie aliniat între piese sau între zonele aceleiași componente. Pregătiți din timp recipientele de dozare, spatulele, rolele de laminare, consumabilele de vacuum și materialele pentru curățare.
Nu amestecați o cantitate mare doar pentru a economisi timp. Reacția rășinii este exotermă, iar într-un recipient adânc căldura se acumulează mai repede. Timpul de lucru se poate reduce mult față de cel observat într-un strat subțire. Este mai sigur să pregătiți loturi adaptate suprafeței pe care o puteți impregna și compacta corect.
Pregătirea matriței sau a suportului
Dacă piesa se realizează în matriță, suprafața acesteia trebuie să fie curată, rigidă și pregătită cu sistemul de demulare compatibil. O matriță lucioasă reproduce luciul, dar reproduce la fel de fidel zgârieturile, porii și urmele de praf. Pentru piese cu față cosmetică, verificarea suprafeței înainte de laminare economisește mult timp de șlefuire și relacuire ulterior.
La laminarea peste un suport existent, aderența depinde de natura acestuia. O suprafață lucioasă, contaminată cu silicon, ceară, ulei sau praf nu oferă o bază sigură. Degresarea trebuie urmată, când aplicația o cere, de matuirea controlată a stratului existent. Scopul nu este zgârierea agresivă, ci crearea unei suprafețe curate și uniforme pentru ancorarea mecanică a rășinii.
Muchiile și colțurile necesită atenție. Fibra de carbon nu se așază natural peste o muchie ascuțită, iar tensiunea din țesătură poate provoca ridicarea stratului sau apariția de punți de aer. O rază mică, dar corect realizată, ajută fibra să urmeze conturul. În zonele dificile, straturile pot fi decupate și suprapuse planificat, cu suprapuneri orientate în zone mai puțin vizibile sau mai puțin solicitate.
Aplicarea rășinii și impregnarea fibrei
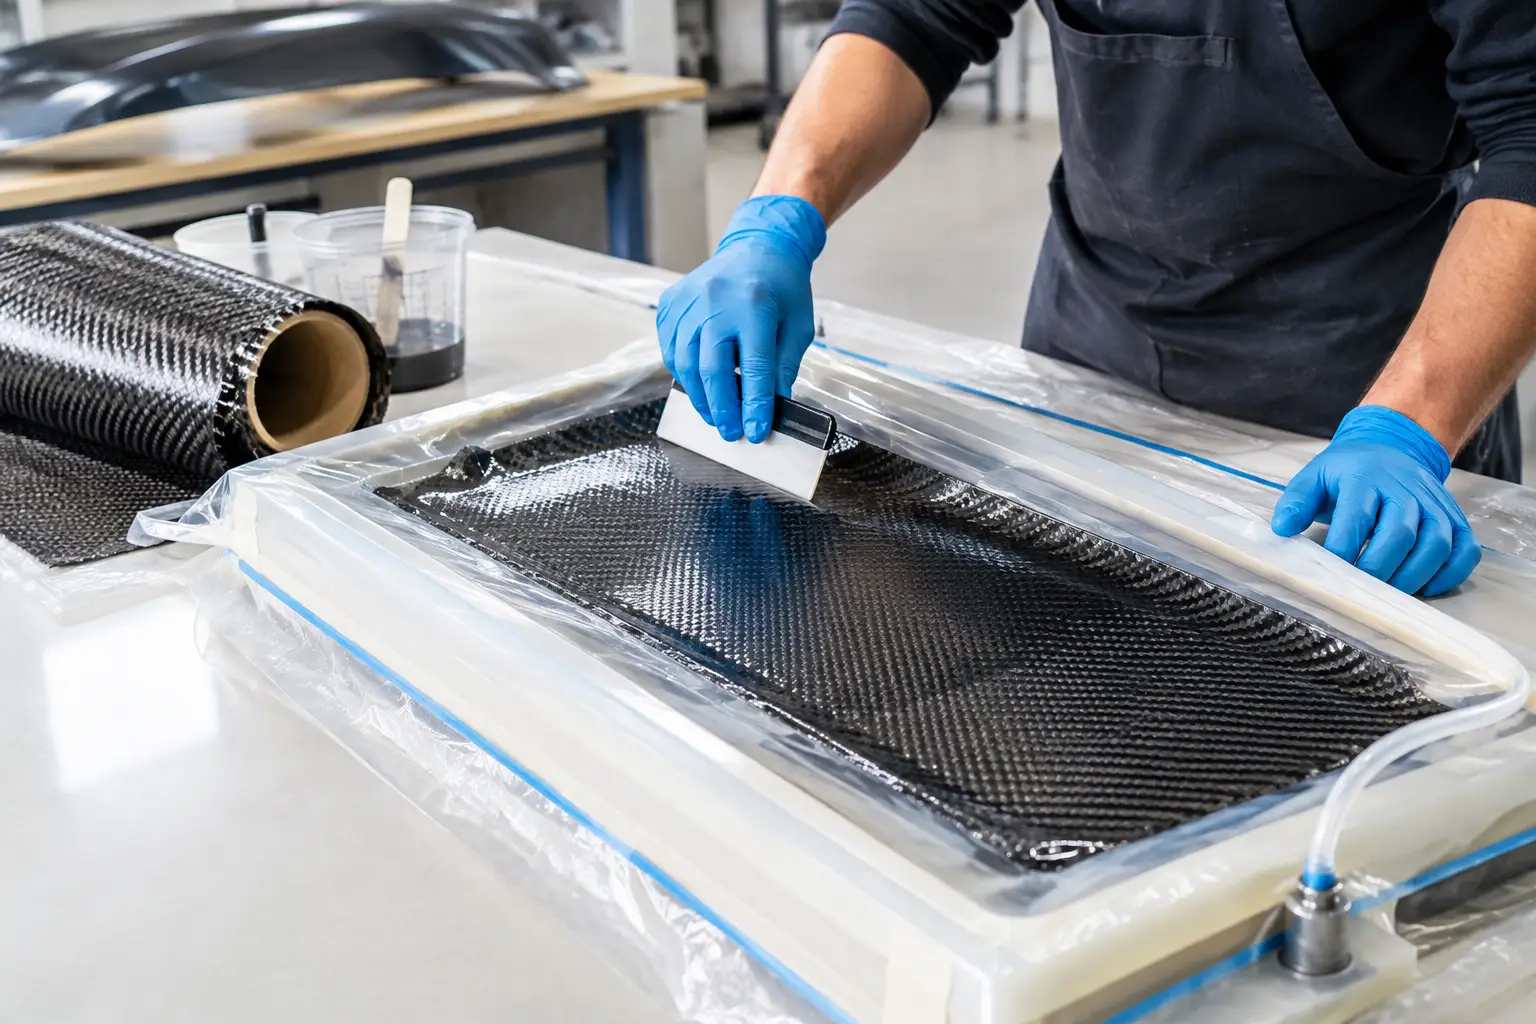
Așezați primul strat uscat cu atenție, fără să îl întindeți forțat. Aplicați rășina progresiv cu o pensulă, o spatulă flexibilă sau o rolă potrivită. Rășina trebuie să pătrundă prin țesătură, nu să formeze o peliculă groasă deasupra ei. Pe măsură ce fibra se impregnează, aspectul se uniformizează și devine mai închis.
Excesul de rășină nu înseamnă o piesă mai rezistentă. Dimpotrivă, crește greutatea, poate reduce eficiența structurii și favorizează acumulările în colțuri sau pe suprafețe verticale. Ținta este o laminare cu fibre complet udate, dar fără bălți de rășină. O rolă de debulare este utilă pentru a scoate aerul prins și pentru a distribui rășina, însă presiunea trebuie dozată pentru a nu deplasa firele din primul strat vizibil.
Aplicați următorul strat cât timp precedentul este încă în fereastra de lucru, dacă sistemul ales permite acest lucru. Orientarea fibrelor se stabilește în funcție de solicitări. Pentru o piesă decorativă subțire, orientarea poate urmări în principal estetica. Pentru o piesă cu rol funcțional, alternarea direcțiilor între straturi contribuie la rigiditate și la o distribuție mai echilibrată a eforturilor.
Laminare manuală, vacuum bagging sau infuzie?
Laminarea manuală este potrivită pentru piese mici, forme simple, reparații, prototipuri și lucrări unde investiția în echipament trebuie menținută redusă. Permite control direct, dar rezultatul depinde mult de tehnică și este mai dificil să obțineți constant un raport optim fibră-rășină.
Vacuum bagging adaugă compactare după laminarea umedă. Piesa este acoperită cu straturi de separare și absorbție, apoi introdusă sub folie etanșă conectată la vacuum. Presiunea uniformă reduce aerul inclus, consolidează straturile și poate elimina o parte din excesul de rășină. Etanșeitatea sacului este critică: o pierdere mică de vacuum poate compromite compactarea pe durata întăririi.
Infuzia este recomandată când urmăriți repetabilitate, piese mai mari sau un control mai bun al cantității de rășină. Fibrele sunt așezate uscat, apoi rășina este atrasă prin laminat sub vacuum. Procesul necesită planificarea traseelor de curgere, a mediilor de distribuție și a punctelor de alimentare. Nu este cea mai simplă metodă pentru prima piesă, dar devine eficientă în producția repetitivă.
Întărirea și finisarea piesei
Respectați raportul de amestec indicat de sistemul de rășină, inclusiv metoda corectă de dozare. Un raport aproximat sau un amestec insuficient omogen poate lăsa zone moi, lipicioase sau cu proprietăți mecanice reduse. Amestecați cu mișcări controlate, răzuind pereții și fundul recipientului, fără să introduceți inutil aer.
Temperatura mediului influențează vâscozitatea, timpul de lucru și întărirea. La temperaturi prea joase, rășina devine mai vâscoasă și impregnează mai greu. La temperaturi ridicate, timpul disponibil scade și cresc riscurile de reacție accelerată. Lucrați într-un spațiu stabil, curat și ferit de praf până la gelificare.
După întărire, marginea piesei poate fi debitată și șlefuită. Pentru suprafețe vizibile, începeți doar cu abrazivul necesar pentru corectarea defectelor, apoi avansați treptat către granulații mai fine. Dacă aspectul carbonului trebuie păstrat, stratul final trebuie să ofere protecție adecvată față de lumină și să fie compatibil cu finisajul dorit. O piesă excelent laminată poate pierde rapid din aspect dacă finisarea este grăbită sau dacă protecția finală nu este aleasă pentru expunerea reală.
Defecte frecvente și corecții practice
Zonele albe sau argintii indică de regulă impregnare incompletă ori aer prins între fibre. Verificați dacă rășina are vâscozitatea potrivită, dacă ați lucrat suficient de repede și dacă țesătura a fost compactată fără a fi deplasată. Bulele concentrate în colțuri apar frecvent din cauza punților de fibră, a razelor prea mici sau a lipsei de presiune uniformă.
Valurile din țesătură sunt mai greu de corectat decât micile defecte de suprafață. Ele apar când fibra este mișcată după ce începe să se ude sau când este forțată să acopere o geometrie pentru care nu a fost decupată corespunzător. La o față cosmetică, este adesea mai eficient să refaceți primul strat decât să încercați să mascați desenul deformat cu rășină suplimentară.
Delaminarea este un semnal că trebuie revizuite pregătirea suportului, contaminarea, timpul dintre straturi sau compatibilitatea materialelor. Nu tratați desprinderea locală doar ca pe un defect estetic. Pentru piese funcționale, aceasta poate afecta rigiditatea și durabilitatea ansamblului.
O laminare reușită cu fibră de carbon nu se bazează pe un singur produs, ci pe un flux de lucru coerent: țesătură aleasă pentru geometrie, rășină potrivită metodei, suport pregătit corect și compactare adaptată piesei. Dacă aveți dubii între două soluții, definiți mai întâi cerința principală - aspect vizibil, rigiditate, greutate redusă sau producție repetitivă - și alegeți materialele în jurul acestei cerințe.
Conversația
Comentarii
0
Comentariile apar după aprobarea echipei BestTools.
Nu există încă comentarii aprobate. Poți începe discuția.
Folosim module strict necesare pentru funcționarea magazinului. Cu acordul tău, putem activa și funcții suplimentare, măsurarea audienței și marketingul.
 O piesă din carbon poate arăta foarte bine în primele minute după impregnare și totuși să iasă cu zone albe, bule, margini desprinse sau un finisaj ondulat. Un ghid de laminare cu fibră de carbon trebuie să înceapă cu această realitate: aspectul țesăturii contează, dar rezultatul este decis de compatibilitatea materialelor, cantitatea corectă de rășină și controlul procesului.
Fibrele de carbon sunt alese pentru rigiditatea lor ridicată, greutatea redusă și finisajul tehnic specific. În practică, ele pot fi folosite pentru panouri, capace, carcase, elemente de prototip, componente decorative sau piese structurale ușoare. Metoda potrivită depinde de geometria piesei, numărul de straturi, cerința de aspect și echipamentele disponibile.
Comentarii 0
Comentariile apar după aprobarea echipei BestTools.